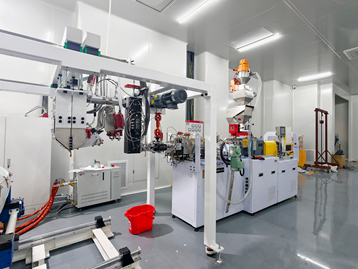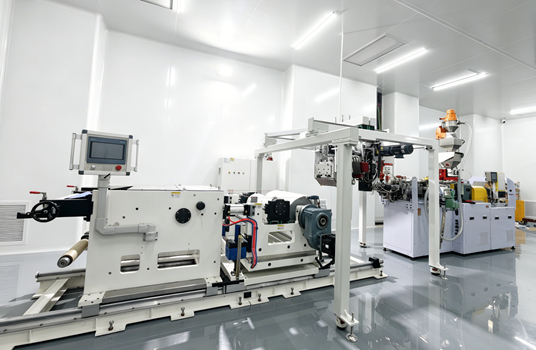
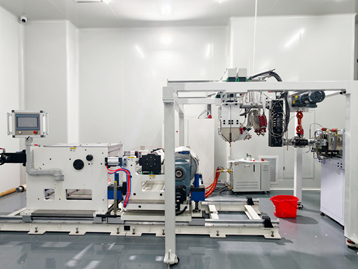
低内应力、无光学畸变透明PC薄片(50~300μm)挤出压延成套设备整体设计方案
核心目标:消除 PC 片材双折射 / 彩虹纹、无光学畸变,根源解决两点:①高分子熔融拉伸取向残留内应力;②冷却温差不均产生光弹应力;成品厚度 50–300μm,高透光、光学级。
PC 特性前置约束:PC 玻璃化转变温度 Tg≈150℃,熔体粘度高、冷却速率敏感、易分子取向,普通挤出压延必然残留取向应力,光学级设备需全流程低剪切、慢取向、均匀恒温控冷。
一、整套设备工艺流程总架构
原料干燥系统 → 双螺杆低剪切熔融挤出机 → 熔体精密过滤计量模块 → 光学级宽幅衣架式平模头 → 三辊 / 四辊精密压延铸片机组(核心消应力单元) → 恒温缓释退火牵引段 → 精密厚度测厚闭环控制系统 → 洁净收卷 → 无尘裁切
所有与熔体、片材接触部件镜面抛光、低滞留死角,全线万级无尘。
二、各单元关键设计要点(针对消除双折射、光学畸变)
(一)原料预处理干燥系统(前置应力源头控制)
PC 微量水分高温水解会造成分子断链,熔体流动性不均,局部拉伸差异产生取向应力,直接出现彩虹纹。
- 设计关键点
- 除湿干燥机露点≤-40℃,干燥温度 120℃,保温 4~6h,出料水分<150ppm;
- 料斗全程保温防回潮,密闭负压上料,杜绝空气中水汽、粉尘;
- 选配真空预干燥料仓,高透光学 PC 必须双级干燥。
- 应力逻辑:水分降解导致分子量分布变宽,熔体局部流变差异,模内流速不均形成分子定向,偏振彩虹纹。
(二)挤出主机:低剪切、低取向熔融(最关键上游控制点)
普通单螺杆高剪切强拉伸,PC 分子链强制取向,冷却后永久内应力;光学 PC 挤出禁用高压缩比螺杆。
1. 螺杆专用设计(核心)
- 类型:平行同向双螺杆挤出机(低剪切型),禁止普通单螺杆;
- 螺杆组合:全部低剪切啮合块,少捏合盘,输送段加长,熔融段温和熔融;压缩比 1.8~2.2,远低于通用 PC 螺杆 3.0+;
- 长径比 L/D:36:1~40:1,分段精准温控,机身温差 ±0.5℃;
- 熔体温度控制:270~285℃,严禁局部超 290℃(高温降解、流变突变),机筒分区独立冷热循环;
- 出料压力波动:≤±0.3bar,压力波动大 = 熔体流速忽快忽慢 = 横向分子取向不均。
2. 辅助配套
- 熔体齿轮计量泵(强制标配):独立伺服驱动,稳压稳流,消除挤出脉冲,熔体横向流速均匀,从源头避免模头出料厚薄差带来拉伸取向;
- 多级精密过滤:10μm+5μm 双层不锈钢烧结滤网,去除凝胶、杂质;凝胶点会造成局部拉伸突变,形成点状光学畸变。
(三)光学级衣架式平模头(控制横向均匀取向)
模头是熔体分配核心,横向流速不一致会造成片材左右分子拉伸差异,横向彩虹纹、光学条纹。
- 模头结构设计
- 衣架式流道,渐变阻尼分配段,低阻力流道,避免熔体高速拉伸;流道内壁镜面抛光 Ra≤0.01μm,无死角滞留;
- 模唇间隙可调范围 0.1~0.5mm(匹配 50–300μm 成品,压延压薄比可控);模唇分段热膨胀微调,横向温度独立控温,横向温差≤±0.3℃;
- 模唇内衬碳化钨耐磨层,避免出料划痕光学缺陷;模头整体保温隔热,外部无冷点。
- 关键工艺约束:熔体出模唇速度越低,分子拉伸取向越小;搭配计量泵降低模内剪切速率,大幅减少模口取向应力。
(四)精密压延铸片辊组(整套设备消内应力核心单元,重中之重)
PC 片材 80% 双折射、光弹应力来自骤冷温差与辊间拉伸,辊温均匀性、辊温梯度、辊面平整度、牵引张力是核心。
方案选型:四辊垂直压延机组(优于三辊,光学级标配)
辊排列:上定型辊 + 主冷却辊 + 缓释恒温辊 + 隔离支撑辊
1. 辊体硬件设计关键点
1)辊筒材质与精度
- 辊芯高精度锻钢,外层双层离心浇铸铜合金 + 镜面硬铬抛光,辊面粗糙度 Ra≤0.005μm;
- 辊筒圆度、圆柱度≤0.001mm,辊两端挠度补偿,杜绝片材横向压力不均;
- 辊壁厚均匀,内部采用螺旋夹层式水循环(普通直通水道温差大禁用)。
2)恒温控温系统(消除冷却不均光弹效应第一核心)
普通冷水直冷:熔体 280℃接触 20℃辊面,巨大温差产生表层快速固化、内部高分子松弛受阻,巨大内应力,偏振下大面积彩虹纹。
温控梯度设计(光学 PC 专用阶梯降温,缓慢松弛分子链):
- 一号定型辊(紧贴模头熔体):140~155℃(接近 PC 玻璃化温度 Tg),高温贴合,熔体缓慢贴辊,表层不会瞬间冻结,分子链有时间松弛,无表层压应力;
- 二号主冷却辊:120~140℃,缓慢降温;
- 三号缓释恒温辊:100~120℃,梯度持续降温,逐步释放取向应力;
- 全线辊水温控精度 ±0.1℃,独立冷热一体机,每根辊单独循环水路,杜绝辊面左右温差;
- 禁止常温冷水直接冷却熔体,是无彩虹纹最核心工艺设计。
3)辊隙与压延张力控制
- 辊隙伺服微米级调节,重复定位精度 ±1μm;成品 50\300μm 依靠辊缝精准压延,压延压缩比控制在 1.5\3 倍,压缩比过大会强制分子横向取向;
- 辊组伺服同步联动,辊间线速度差≤0.1%,无拉伸牵引;一旦前后辊存在速度差,片材被纵向拉伸,永久分子取向,双折射急剧上升;
- 辊面配备真空吸附负压风道:熔体完全贴合高温辊,无空气夹层,避免局部冷却快慢不一造成斑驳彩虹纹。
(五)在线缓释退火牵引段(二次消除残余内应力,光学级必备)
经过压延辊后片材仍残留微量取向应力,必须在线恒温退火松弛分子链,是低成本消除双折射的后置关键工序,普通建材 PC 片材无此段,光学级必须加装。
- 结构设计
- 长距离悬浮式退火烘箱,长度 8~12m,无接触式空气悬浮(避免辊子划伤光学面);
- 烘箱分区控温:入口 130℃、中段 140℃(最佳松弛温度)、出口 100℃梯度降温;
- 热风循环横向均匀,烘箱内温差≤±0.5℃,无冷风直吹片材;
- 应力消除原理:PC 在 Tg 以上温度,分子链具备运动能力,挤出、压延产生的取向链缓慢回弹松弛,大幅降低残余内应力,偏振光下彩虹纹基本消失;
- 张力约束:退火段全程低张力控制,张力波动≤±5N,禁止大拉力拉伸片材,防止二次取向。
(六)闭环厚度在线测控系统(避免厚薄差带来局部应力)
厚度不均匀区域压延时压缩比不一致,薄处拉伸更大,局部双折射色差。
- 配备 β 射线 / 红外在线测厚仪,横向往复扫描,采样频率 100Hz;
- 信号联动三处执行机构闭环:①模唇热膨胀微调螺栓;②压延辊伺服辊缝;③挤出计量泵熔体压力;
- 横向厚度公差控制≤±1.5μm(50–300μm 薄膜),整卷厚薄均匀才能保证全域应力一致。
(七)牵引、洁净收卷单元(防止二次应力与表面缺陷)
- 牵引机多根小直径恒温导向辊,辊温 80~100℃,全程低张力伺服同步,张力分段独立控制,纵向无拉伸;
- 全线设备封闭万级无尘车间,模头、压延辊、退火段加装层流风除尘;粉尘、压印会造成局部应力集中,形成点状光学畸变;
- 收卷采用间隙式衬膜隔离,收卷张力锥度控制,卷芯内应力均匀,避免储存后片材二次形变产生应力彩虹纹。
三、抑制 PC 双折射 / 光弹效应的设备核心关键汇总(精简核心控制点)
第一大类:抑制熔体流动产生的分子取向(源头预防)
- 双螺杆低剪切熔融体系,低压缩比螺杆,减少熔融剪切取向;
- 熔体计量泵稳压稳流,消除挤出脉冲,模头横向流速均匀;
- 低阻力镜面衣架模头,降低熔体出模拉伸速率;
- 原料充分除湿干燥,避免水解流变不均带来局部取向。
第二大类:消除冷却温差不均导致的光弹应力(最核心)
- 四辊阶梯高温梯度冷却辊组,辊温贴近 PC Tg 缓慢降温,杜绝骤冷;
- 每根辊独立 ±0.1℃高精度水循环温控,辊面无横向温差;
- 真空负压贴辊,消除空气夹层造成局部冷热不均;
- 长距离悬浮式在线退火烘箱,高温松弛残余取向分子链。
第三大类:杜绝机械拉伸产生的定向内应力
- 全机组伺服同步联动,辊间线速度差<0.1%,无拉伸牵引;
- 微米级精密辊缝,控制压延压缩比,避免强制横向拉伸;
- 全线低张力、张力闭环控制,退火、收卷无额外拉力;
- 在线厚度闭环控制,横向厚薄差极小,各处压延应力一致。
第四大类:光学表面辅助配套(消除畸变杂纹)
- 全线镜面抛光低滞留流道、辊筒,无划痕、凝胶点;
- 万级无尘封闭生产,避免粉尘造成局部应力缺陷;
- 多级精密熔体过滤,去除凝胶杂质,杜绝点状光学畸变。
四、常规设备与光学低应力PC 设备核心差异对比
| 部件 | 普通 PC 片材挤出设备 | 无双折射光学级 50~300μm 薄片设备 |
| 挤出主机 | 单螺杆高剪切,压缩比 3.2 | 双螺杆低剪切,压缩比 1.8~2.2,配计量泵 |
| 压延辊温 | 冷水 20~40℃直接骤冷 | 阶梯高温辊 100~155℃,梯度缓释冷却 |
| 退火段 | 无配置 | 8~12m 悬浮恒温退火烘箱 |
| 温控精度 | ±2~3℃ | 模头 / 辊筒 ±0.1~0.5℃分区控温 |
| 同步控制 | 简单变频联动,速度差大 | 全伺服闭环同步,线速度差≤0.1% |
| 厚度公差 | ±5~10μm | ±1.5μm 以内闭环自动调节 |
| 适用产品 | 建筑采光板、普通包装 | 光学级导光基材、偏振片基板、视窗透明膜 |
五、补充工艺配套设计建议(配套设备选型)
- 温控机组:每根压延辊独立冷热一体模温机,具备加热 + 制冷双循环,可精准维持 100–160℃高温;
- 驱动系统:全部伺服电机 + 行星减速机,杜绝变频电机转速波动带来拉伸;
- 检测选配:偏振光在线检测单元,实时监控片材彩虹纹、双折射缺陷,联动设备自动修正辊温、张力;
- 材质要求:所有接触熔体部件选用氮化处理不锈钢、碳化钨,杜绝金属催化 PC 降解。