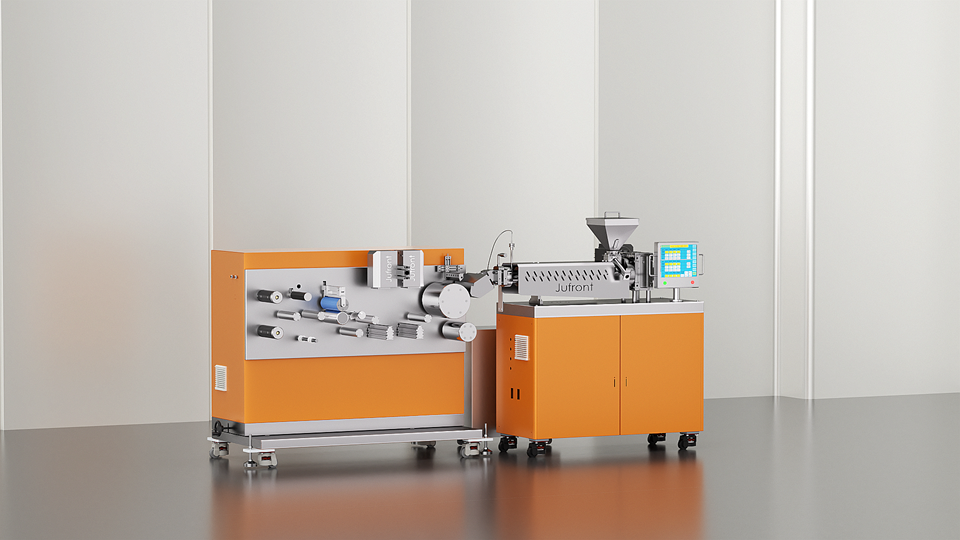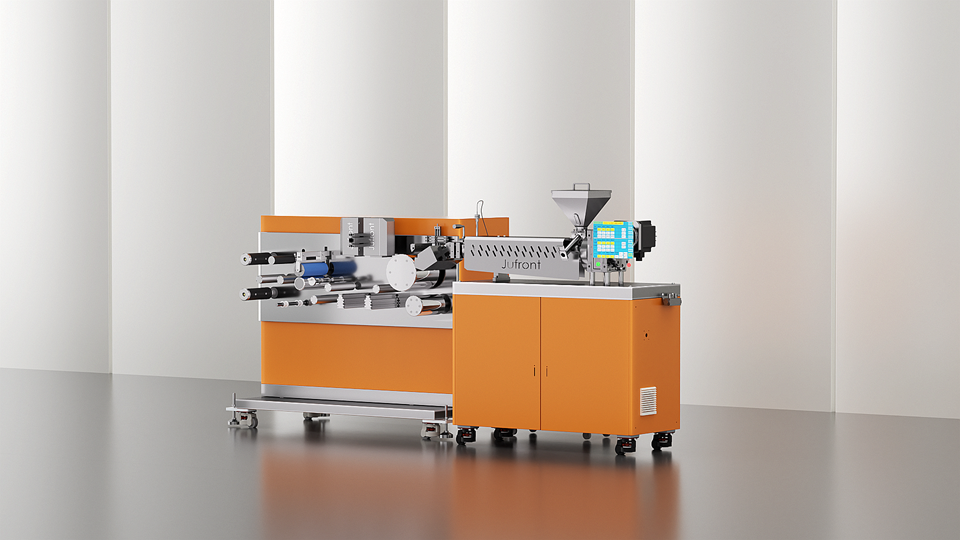
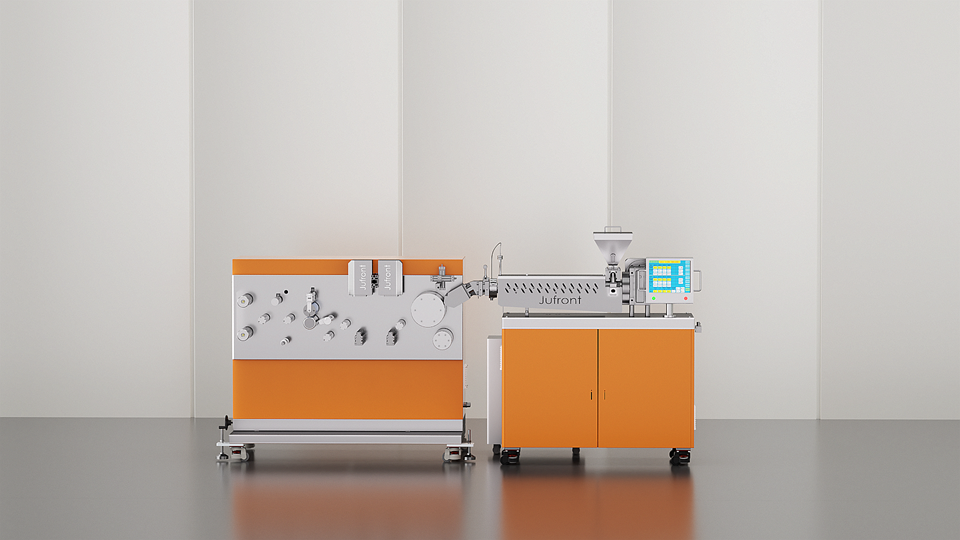
实验室小型流延膜机快速打样TPU薄膜:设备要求+实操技巧
在TPU薄膜新材料研发、配方调试、样品送检、小批量测试场景中,实验室小型流延膜机快速打样是提升研发效率、缩短试样周期的核心手段。TPU热塑性聚氨酯弹性体薄膜凭借高弹性、高透明、耐磨损、耐低温的优势,被广泛应用于各类新材料试样检测领域,但该材料存在吸湿性强、熔体粘度敏感、易结晶、易产生晶点的加工痛点,对实验室小型流延膜机的温控精度、剪切力度、冷却效果、厚度精度控制都有着极高的专属要求。
很多科研人员使用小型流延设备做TPU薄膜打样时,经常遇到薄膜厚薄不均、表面气泡、雾度偏高、弹性变差、频繁断膜等问题,绝大多数原因都是流延膜机设备选型不匹配、工艺参数调试不当、核心配置不达标导致。今天就为大家详细拆解实验室小型流延膜机打样TPU薄膜的设备要求、核心配置标准和快速标准化打样流程,帮助各大实验室高效打样、一次成型产出合格TPU薄膜试样。
一、TPU薄膜流延打样的核心难点
相较于PE、PP等加工难度较低的通用塑料,TPU弹性体薄膜的流延打样难度大幅提升。想要用实验室小型流延膜机打出高品质试样,必须先摸清TPU材料的专属加工特性,其核心难点集中在4点,同时也是实验室流延膜机设备选型的核心适配依据:
- 强吸湿性:TPU极易吸附空气中水分,未彻底烘干会导致薄膜出现气泡、针孔、力学性能下降,设备需配套精准烘干及密闭进料结构;
- 熔体敏感性高:温度、剪切力波动会直接破坏TPU分子链,温度过高易降解发黄,温度过低流延不均,剪切过大会导致弹性衰减;
- 结晶可控性差:冷却速度不均会引发薄膜雾度升高、晶点增多、透明度下降,对冷却系统均匀性要求极高;
- 厚度精度要求高:实验室试样多用于性能检测、配方对比,需要±0.01mm级厚薄精度,普通简易流延机无法满足。
二、实验室小型流延膜机打样TPU薄膜的硬性设备要求
想要实现TPU薄膜快速、稳定、高品质实验室打样,规避试样报废、反复调试的问题,小型流延膜机必须满足挤出系统、温控系统、流延冷却系统、传动控制系统四大核心配置标准,精准适配TPU弹性体的专属加工特性,这也是TPU薄膜流延打样设备的基础硬性要求。
1. 精准低剪切挤出系统,适配TPU薄膜打样、保护弹性结构
TPU属于高弹性体材料,不耐高强度剪切,挤出系统的配置好坏直接决定TPU薄膜的弹性回复率和力学性能,是TPU薄膜快速打样的核心基础,设备核心参数要求如下:
- 螺杆参数:优先选用25-35mm直径单螺杆,长径比28:1-30:1黄金配比,该配比可实现均匀塑化,避免过度剪切破坏TPU软段分子结构,适配高弹型、透明型、耐黄变型各类TPU原料;
- 驱动方式:搭载伺服电机,实现0-120rpm无级调速,转速稳定无波动,精准控制熔体挤出量,杜绝因转速不稳导致的薄膜厚薄偏差;
- 塑化要求:低速高扭矩塑化设计,保证TPU熔体塑化均匀,无颗粒、无糊料,最大程度保留材料原有弹性与韧性。
2. 多区独立精准温控系统,解决TPU薄膜发黄、晶点问题
温控是TPU流延成型工艺的核心关键,温度偏差过大会直接导致试样发黄、晶点、厚薄不均,最终试样报废,因此打样设备的温控系统必须满足高精度、分区可控、恒温稳定的严苛要求:
- 温控精度:整机温控精度≤±1℃,室温至350℃宽域可调,适配不同硬度TPU的加工温度需求;
- 多区独立控温:机筒、计量段、模头分段独立控温,可针对性调控温度,行业通用优质工艺为模头温度比计量段低5-10℃,有效降低薄膜雾度、减少晶点;
- 恒温稳定性:杜绝局部过热,防止TPU熔体降解发黄、焦化,保障透明TPU薄膜的透光率与外观品质。
3. 均匀低温冷却定型系统,打造高透明平整TPU薄膜试样
TPU薄膜的透明度、平整度、结晶度完全取决于冷却定型系统,也是区分普通简易设备与专业TPU打样流延膜机的关键。实验室精密打样场景,优先选用水冷式精密冷却结构:
- 冷却辊配置:采用内流道水冷冷却辊,优选双辊冷却设计,辊面温度均匀无温差,保障薄膜全域冷却一致;
- 温控区间:冷却辊温度可控在18-30℃,常规打样最佳温度25℃左右,低温快速定型可减小TPU结晶度,提升薄膜透明度与拉伸强度;
- 辅助定型配置:可选配精密风刀、静电吸附装置,让熔膜紧密贴合辊面,彻底解决薄膜翘边、褶皱、贴辊不均问题,提升平整度。
4. 高精度同步传动系统,精准控制TPU薄膜厚度与拉伸比
实验室TPU试样制备对薄膜厚度均匀性、力学性能一致性要求极高,仅靠优质塑化和温控远远不够,稳定精准的传动牵引系统是高精度打样的核心保障:
- 无级调速牵引:牵引速度0-5m/min可调,与挤出速度精准同步,拉伸比稳定控制在1.5-2.5区间,避免拉伸比过大导致薄膜横向撕裂、取向异常;
- 厚薄精度保障:整机同步误差极低,可稳定打出0.05-0.3mm高精度TPU薄膜,厚度公差控制在±0.01mm,满足实验检测标准;
- 简易切边收卷:配备小型切边机构,去除边缘厚薄不均区域,边料可回收利用,适配实验室小试样、多批次打样需求。
5. 配套辅助设备必备要求,完善TPU流延打样整套工艺
想要完成高品质TPU薄膜快速打样,仅靠达标主机设备远远不够,TPU材料的特殊属性决定了必须搭配专属辅助设备,从原料预处理到成型定型全流程规避瑕疵问题:
- 真空烘干箱:TPU原料需90-95℃烘干4-8小时,彻底去除水分,杜绝气泡、针孔缺陷;
- 精密冷水机:稳定供给循环冷却水,保障冷却辊温度恒定,避免温度波动影响定型效果;
- 无尘进料结构:防止杂质混入熔体,保障高透明TPU薄膜的洁净度。
三、实验室小型流延膜机TPU薄膜快速打样标准化流程
完全匹配配置的实验室小型流延膜机,搭配标准化操作工艺,能极大提升TPU薄膜打样效率,常规可实现30分钟快速产出合格试样。下面为大家分享适配实验室场景的TPU薄膜流延标准化打样流程:
- 原料预处理:将TPU颗粒置于90-95℃真空烘干箱,烘干4-8小时,彻底除水,这是杜绝薄膜气泡的前置关键步骤;
- 设备升温预热:按配方设定多区温度,机筒210-215℃、计量段185-190℃、模头180-185℃,恒温保温30分钟,确保温度均匀稳定;
- 调试设备参数:启动冷水机设定25℃,螺杆转速调至10-15RPM,牵引速度匹配挤出量,拉伸比设置2.0左右,模头开口0.6mm适配常规厚度试样;
- 试机排料:低速挤出排料,排出机筒内残留旧料,观察熔体状态,待熔体均匀透明、无颗粒无气泡后正式流延;
- 定型收样:开启风刀与吸附装置,让熔膜贴合冷却辊定型,平稳牵引、切边,稳定运行5-10分钟后,截取中间平整区域作为标准试样;
- 取样检测:观察薄膜外观(无晶点、无褶皱、无气泡),检测厚度均匀性、透明度、弹性,完成快速打样。
四、TPU流延打样常见问题与快速解决办法
很多科研人员在开展实验室薄膜打样工作时,常会因流延膜机设备调试不当、TPU流延工艺操作不规范、参数匹配度低,出现各类薄膜瑕疵。结合多年实验室打样实操经验,整理出高频问题对应的快速解决办法,大幅降低试样损耗、提升打样成功率:
薄膜翘边、褶皱:熔膜贴合辊面不紧密,微调风刀风量与辊面间距,保证全域贴合定型。
薄膜有气泡、针孔:核心原因是原料烘干不彻底或环境潮湿,延长烘干时间,检查真空烘干箱密封性;
薄膜雾度高、有晶点:多为模头温度过高或冷却不均,下调模头温度5-10℃,检查冷水机循环稳定性;
厚薄偏差大:设备温控波动、转速不稳或牵引不同步,校准温控精度,锁定螺杆与牵引同步参数;
薄膜弹性差、易撕裂:螺杆剪切过大、温度过高降解TPU分子,降低螺杆转速,优化多区温控参数;
五、总结:
实验室TPU流延打样设备选型核心逻辑总而言之,快速、稳定打出高品质TPU薄膜试样,核心不在于实验室小型流延膜机的体积大小、产能高低,而在于精准温控、低剪切挤出、均匀冷却、同步传动四大核心配置精准适配TPU材料特性。科研用小型流延设备无需追求工业化大产能,但必须满足±1℃高精度温控、低损伤塑化、恒定低温定型、微米级厚度控制的核心标准,搭配标准化原料预处理与工艺参数调试,即可实现高效快速打样、试样一次成型,完美适配新材料研发、配方迭代、性能检测等各类实验室TPU薄膜试样制备场景。